Бережливое производство (Lean) простыми словами: принципы, потери и примеры внедрения в цехе
Бережливое производство (Lean) простыми словами: 5 принципов, 8 видов потерь, почему инструменты Lean тонут в Excel и что дало их внедрение цехам — резке рулонов, производству этикетки и сыроварне.
Бережливое производство (Lean) учит одному: всё, что не добавляет ценности для заказчика, — потери, и их надо убирать. Мы делаем цифровые инструменты для бережливого производства — пульты операторов, планирование станков, учёт переналадок и простоев — и собираем их по тем же правилам Lean: маленькими партиями и без лишнего кода.
Ниже — что такое бережливое производство без лишней теории, почему его инструменты так часто хоронят в Excel или в дорогой коробке и что дало их внедрение трём цехам. Сами инструменты по одному — какую потерю убирает каждый и как он устроен в базе — разобраны в справочнике инструментов бережливого производства. В конце — ответы на частые вопросы.
Что такое бережливое производство
Бережливое производство (англ. lean manufacturing, lean production) — подход к управлению, при котором компания непрерывно ищет и убирает потери в потоке создания ценности: всё, за что заказчик не платит, — ожидание, лишние запасы, переделки, лишние перемещения. Подход вырос из производственной системы Toyota, которую с 1950-х строили Тайити Оно и его коллеги.
Слово «lean» в этом смысле появилось в 1988 году в статье Джона Крафчика «Triumph of the Lean Production System» (Sloan Management Review, 1988), а книга Джеймса Вумека и Дэниела Джонса «Бережливое производство» (Lean Thinking, 1996) свела подход к пяти принципам (история и термины — в Википедии). В России термины закреплены в национальном стандарте ГОСТ Р 56020-2020 «Бережливое производство. Основные положения и словарь» (действует с 1 августа 2021 года, заменил редакцию 2014 года).
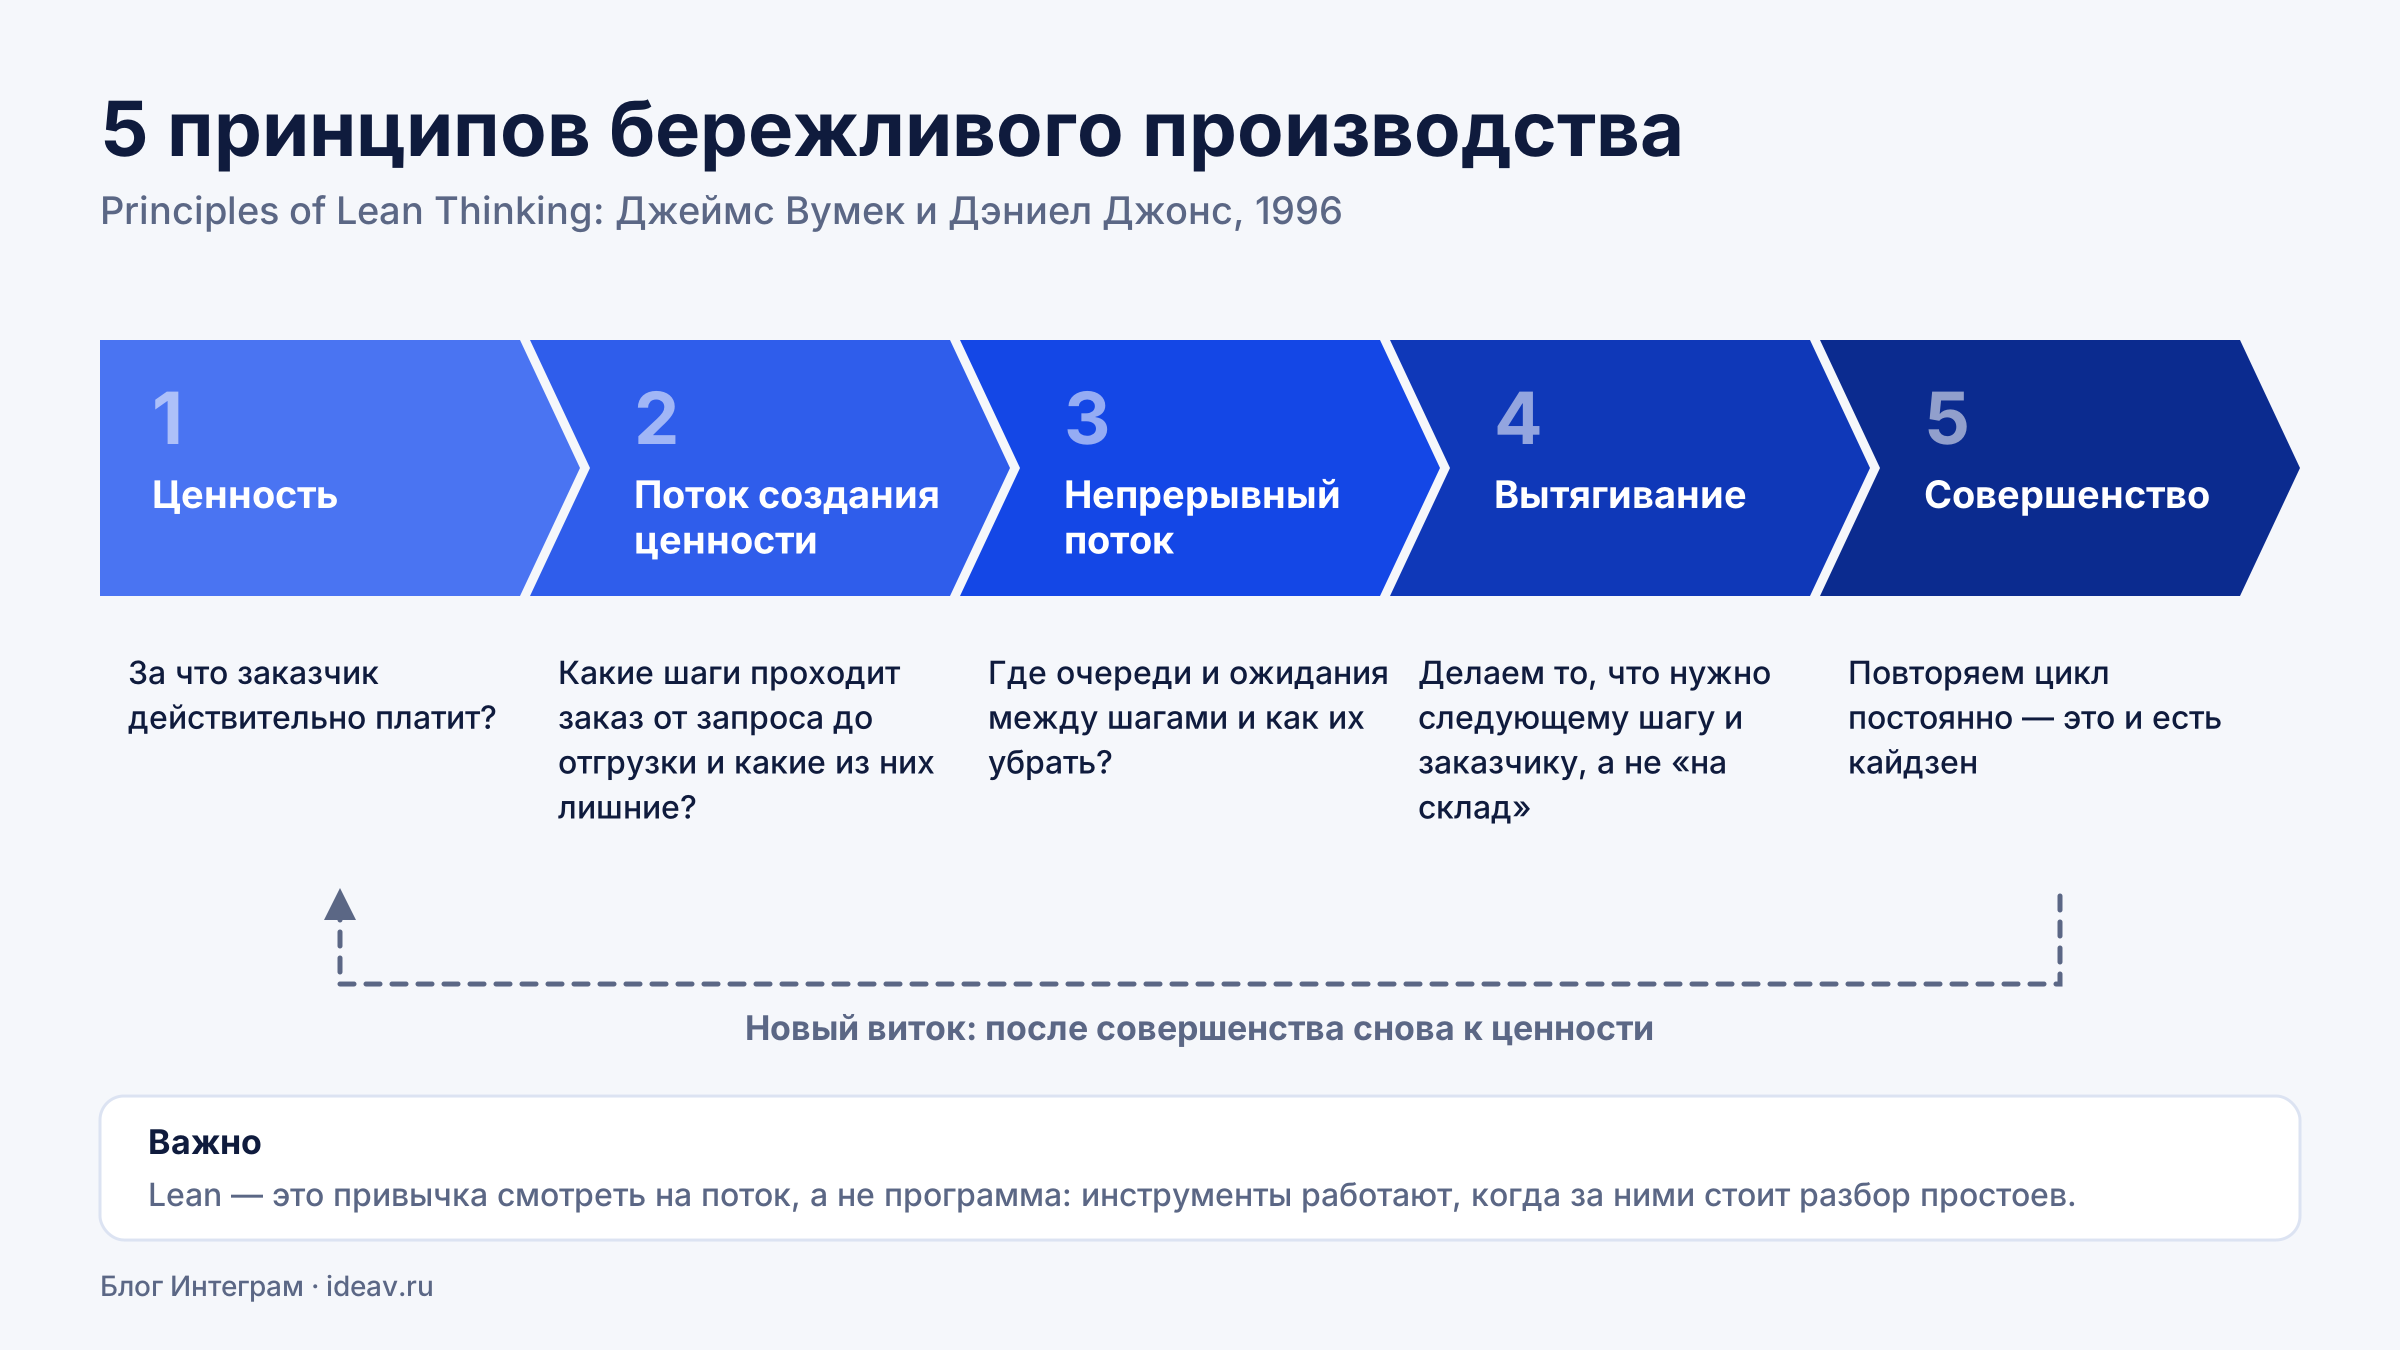
Пять принципов Lean:
- Ценность. Определить, за что заказчик действительно платит.
- Поток создания ценности. Увидеть все шаги от заказа до отгрузки и отделить полезные от лишних.
- Непрерывный поток. Убрать очереди и ожидания между шагами.
- Вытягивание. Делать то, что нужно следующему шагу и заказчику, а не «на склад на всякий случай».
- Совершенство. Повторять цикл постоянно — это и есть кайдзен.
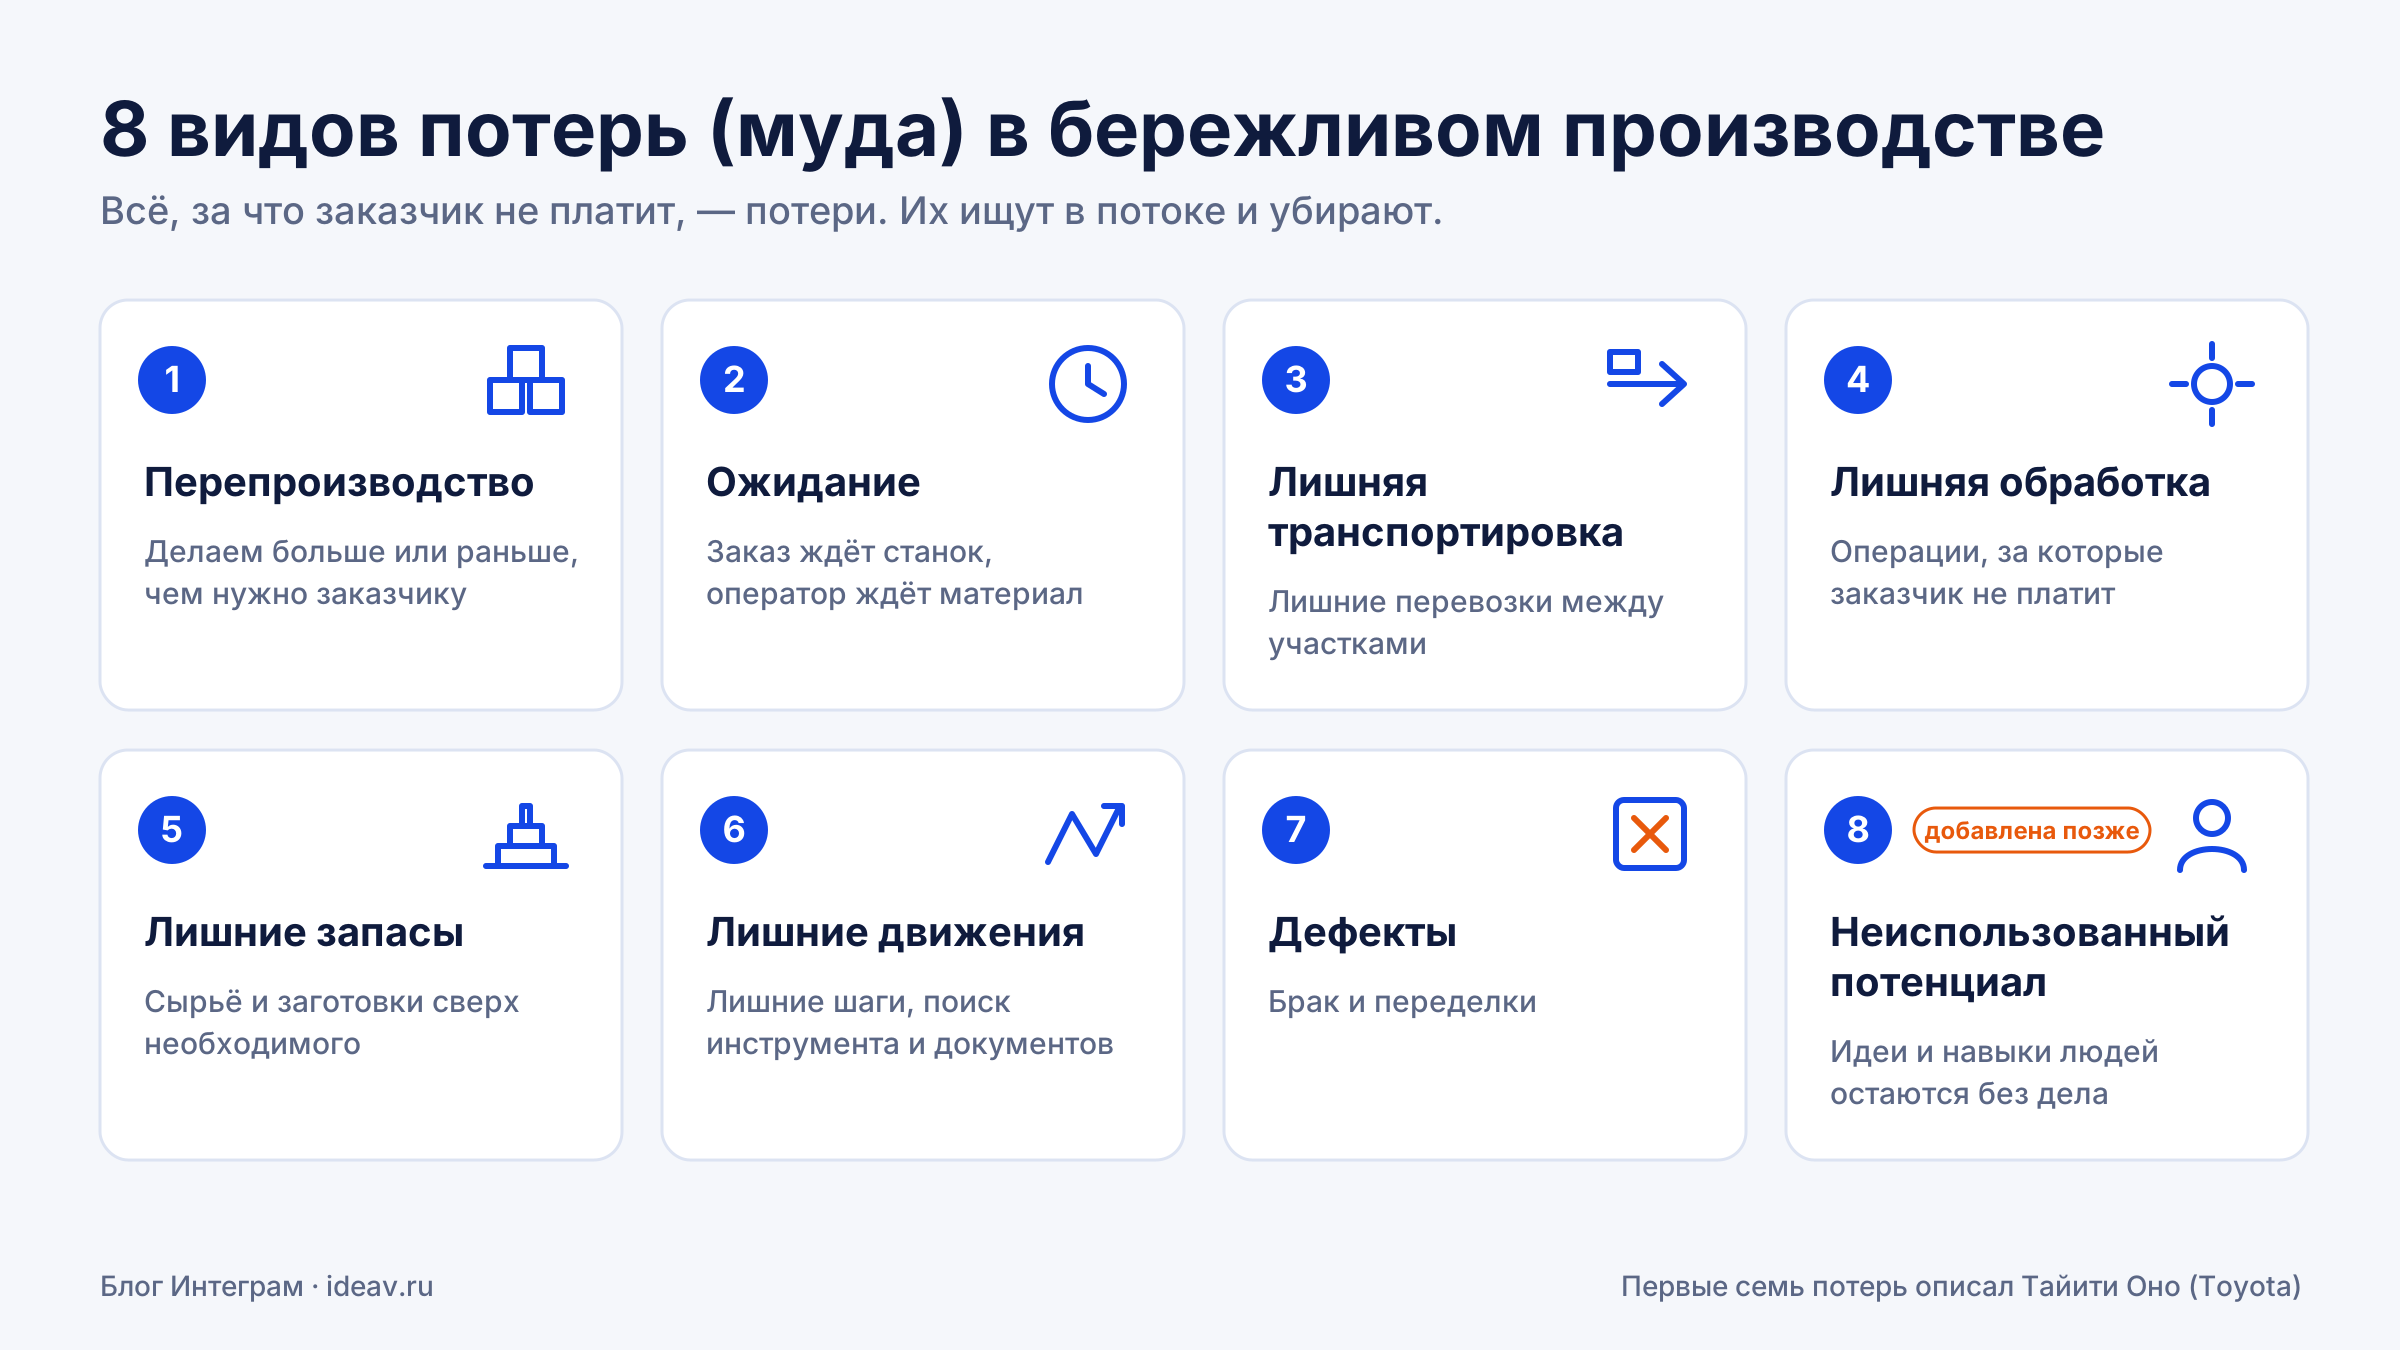
Восемь видов потерь (муда): перепроизводство, ожидание, лишняя транспортировка, лишняя обработка, лишние запасы, лишние движения, дефекты и неиспользованный потенциал людей. Первые семь описал Оно, восьмую добавили позже.
Важная оговорка: Lean — это культура и привычка смотреть на поток, а не программа. Софт не сделает завод бережливым. Но без данных о потоке бережливость держится на памяти мастера и бумажной доске, и улучшения тают, как только мастер уходит в отпуск.
Почему инструменты Lean тонут в Excel и в коробках
Инструменты бережливого производства просты на бумаге: доска канбан, карта потока, норматив переналадки, лампа андона над станком. Сложности начинаются, когда их надо вести каждый день.
- Бумажная доска и Excel. Поначалу хватает. Потом в файле семь листов, план недели собирают два-три рабочих дня, а мастер видит простой станка только после смены. Сам план становится источником потерь: ожидание, лишние движения, переделки.
- Коробочная MES или ERP. Умеет много, но внедряется месяцами, а процесс приходится подгонять под чужие справочники. Любая доработка — запрос подрядчику и релиз. По меркам Lean это и есть муда: перепроизводство функций, ожидание и лишняя обработка.
- Заказная разработка. Делает ровно под вас, но долго и дорого, а после сдачи каждое улучшение снова идёт через программиста. Кайдзен превращается в очередь задач.
Получается парадокс: цех учат убирать потери, а инструменты для этого строят самым расточительным способом.
Lean для Lean: как мы делаем инструменты
Мы применяем к разработке те же принципы, что цех — к производству.
- Ценность. Заказчику нужен работающий пульт и план, а не код. Код — это запас незавершённого производства: его надо хранить, тестировать и чинить. В заказной разработке бизнес-приложения бо́льшая часть работы приходится на серверную часть: базу, API, права, отчёты. В Интеграме её не пишут: приложение — это описание таблиц, связей, ролей и отчётов, которое исполняет готовое ядро.
- Поток без ожиданий. Вместо месяцев на техническое задание — «живое ТЗ»: прототип формы собирается за минуты прямо при заказчике, и спорные места видны сразу.
- Маленькие партии. Первый контур — пилот за две недели, дальше по одному участку. Новая сущность добавляется за 10–30 минут, сложный отчёт — за 3–30 минут, ролевые права — за 10–40 минут.
- Вытягивание. Строим то, что попросил участок, а не всё «на вырост». ИИ-агент собирает скелет приложения из таблицы, люди доводят то, что нужно потоку.
- Кайдзен без релизов. Правка структуры или правила видна сразу, без выкладки новой версии. Улучшение, найденное утром на планёрке, работает к обеду.
Отсюда и экономия: там, где в заказной разработке на сущность, отчёт или ролевую модель уходят дни работы программиста, в конструкторе — минуты по нормам выше. Сложный производственный проект у нас укладывается в бюджет до 400 000 ₽ и 4–8 недель; по нашей оценке, заказная разработка того же объёма стоила бы как минимум в пять раз дороже. Подробно о том, как устроены такие проекты, мы писали в статье «Промышленная автоматизация и живое ТЗ».
Инструменты бережливого производства в одной базе
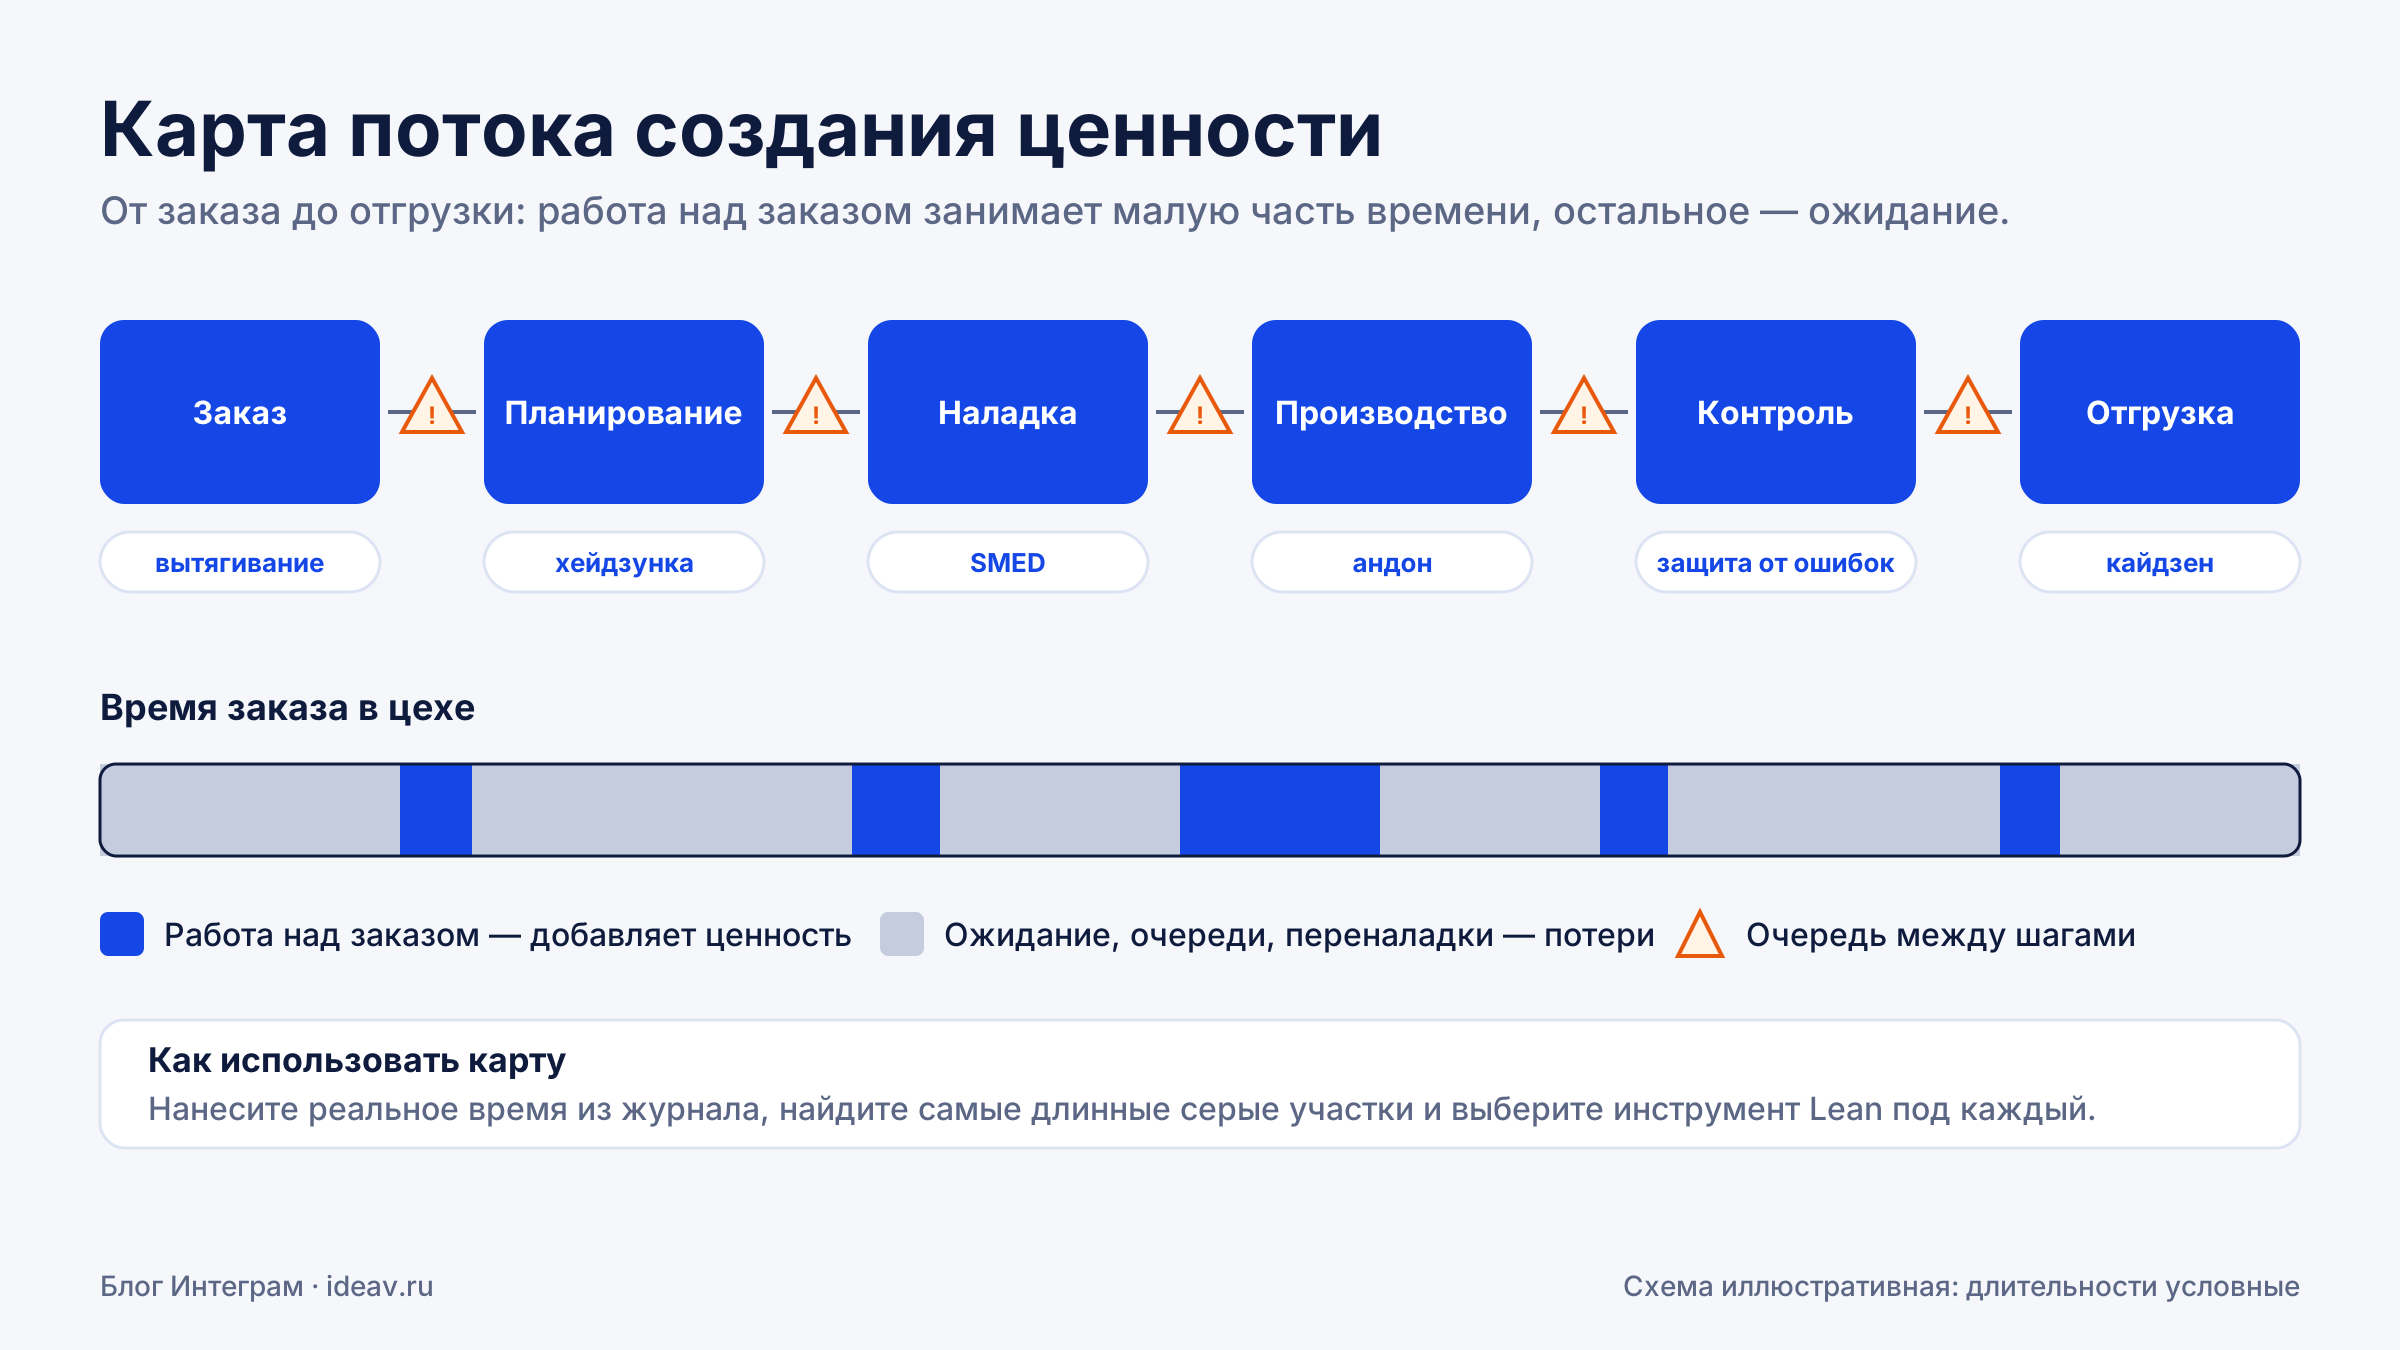
В цифровом виде каждый инструмент Lean — это таблица, статусы и правила. Карта потока, канбан, быстрая переналадка (SMED), андон, защита от ошибок, уход за оснасткой и выравнивание загрузки живут в одной базе и видят друг друга: пульт оператора пишет в тот же заказ, по которому строится план. Какую потерю убирает каждый инструмент и как он устроен, сведено в таблицу в справочнике «Инструменты бережливого производства». Ниже — как это выглядит в живых цехах.
Как это работает в цехах
Мастерская резки рулонов. План недели собирали два-три рабочих дня из семи листов Excel. Из этой же таблицы за вечер выросло приложение. Теперь неделя планируется за три минуты, потерянных заказов нет (было пять-шесть в месяц), в срок сдаётся 97% заказов вместо примерно 78%, а средний срок резки сократился с 2,3 до 1,4 дня: заявки перестали отлёживаться. Брак из-за путаницы размеров и втулок практически исчез. Полный разбор — в кейсе мастерской.
Производство этикетки. Здесь Lean-инструменты собраны вокруг станков:
- у каждого станка планшет с пультом: оператор отмечает наладку, работу и завершение, вводит счётчик, погонаж и брак, сырьё списывается по партиям;
- переналадка нормирована: смена втулки — 12 минут, ножа — 30, вала — 60, переход на туррель — 120. Планировщик знает эти нормы и группирует заказы так, чтобы реже менять оснастку, — это SMED, встроенный в план;
- у ножа есть пробег в оборотах и ресурс: оснастку меняют по факту износа, а не когда пошёл брак;
- ограничения станков записаны в справочнике, поэтому план не отправит заказ туда, где его нельзя сделать.
Сыроварня. Сквозной контроль контрольных точек: замеры привязаны к партии, брак из-за нарушения технологии виден в отчёте. Срок реализации с нуля — два месяца. Подробнее — в статье про систему контрольных точек производства.
Откуда эффект: потери в цехе почти всегда сидят в ожидании и в планировании. Когда план недели собирается не за два-три дня, а за три минуты, а заказ проходит цех почти на 40% быстрее, затраты на эти операции падают не на проценты, а в разы.
Чего не стоит ждать
- Софт не сделает завод бережливым. Если в цеху никто не ходит на место работы (гемба) и не разбирает простои, пульт просто аккуратно запишет потери.
- Данные вводит человек. Если станок не отдаёт сигналы сам, счётчик и брак вносит оператор. Пульт делает это быстрым — одна отметка на партию вместо десятков нажатий, — но дисциплина нужна.
- Учёт остаётся в учётной системе. Бухгалтерия, склад и регламентированный учёт обычно живут в 1С. Lean-инструменты — это оперативный слой рядом с ней, с обменом по API. Как делить эти роли, разобрано в статье базы знаний «Обвязки вокруг 1С».
- Процесс надо описать. Без карты потока система выйдет типовой. Первая неделя проекта — это разговор о потоке, а не о кнопках.
С чего начать
- Выберите один поток. Один продукт или один участок, где больше всего ожиданий и срывов срока.
- Возьмите таблицу, в которой его уже ведут. План, журнал смен, список заказов — подойдёт любой Excel.
- Загрузите её в Интеграм. ИИ-агент соберёт базу со связями и статусами, мы вместе разметим этапы потока.
- Поставьте пульт на один станок. Через две недели у вас будут реальные данные о простоях и переналадках, а не оценки.
- Улучшайте по циклу. Нашли потерю — поменяли правило или норму, проверили по журналу на следующей неделе.
Когда дойдёт до выбора инструментов под найденную потерю, пригодится справочник инструментов бережливого производства: потеря → инструмент → как устроен в базе.
Коротко о главном
- Бережливое производство — это постоянное устранение потерь в потоке создания ценности: пять принципов и восемь видов потерь.
- Инструменты Lean — поток ценности, канбан, SMED, андон, защита от ошибок, TPM, выравнивание загрузки — работают лучше, когда живут в одной базе и видят друг друга.
- Строить их надо тоже бережливо: без лишнего кода, маленькими партиями и без релизов. Так цех получает инструмент за недели, а не за год, и дальше меняет его сам.
Частые вопросы
Какие 8 видов потерь выделяет бережливое производство?
Перепроизводство, ожидание, лишняя транспортировка, лишняя обработка, лишние запасы, лишние движения, дефекты и неиспользованный потенциал людей. Первые семь описал Тайити Оно в производственной системе Toyota, восьмую добавили позже.
Чем канбан отличается от MES?
Канбан — метод вытягивания: следующий участок забирает работу, когда готов, а очередь видна на доске. MES — система управления производством целиком: план, учёт операций, качество, оборудование. Канбан-доска может быть одним из видов данных MES, но сама по себе MES не делает производство вытягивающим.
Подходит ли Lean малому цеху?
Да: принципы не зависят от размера, а в небольшом цехе потери ожидания и переналадки видны быстрее. Начинать стоит с одного потока и одного станка, где больше всего срывов срока, и с той таблицы, в которой его уже планируют.
Можно ли вести инструменты Lean в Excel?
На старте — да. Ограничения появляются, когда листов становится много: план собирают днями, простой станка виден только после смены, а данные о переналадках не связаны с заказами. Тогда инструменты переносят в общую базу, где пульт оператора пишет в тот же заказ, по которому строится план.
Сделает ли программа производство бережливым?
Нет. Lean — это культура и привычка смотреть на поток: ходить на место работы (гемба) и разбирать простои. Программа даёт данные о потоке и закрепляет улучшения, но без разбора потерь она просто аккуратно их запишет.